خبریں

بولٹ مینوفیکچرنگ کے عمل

2026-06-16

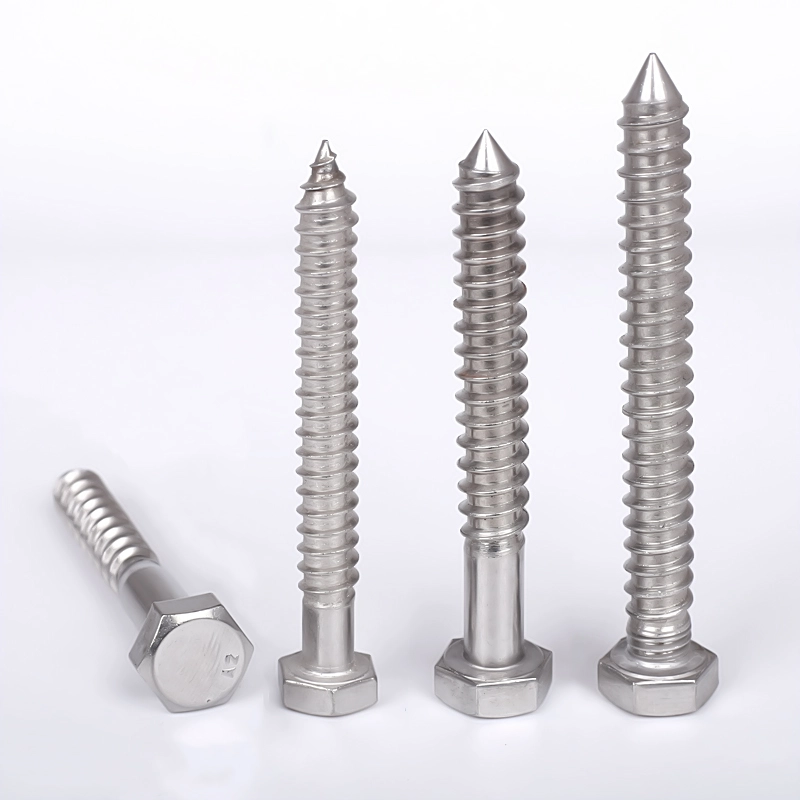
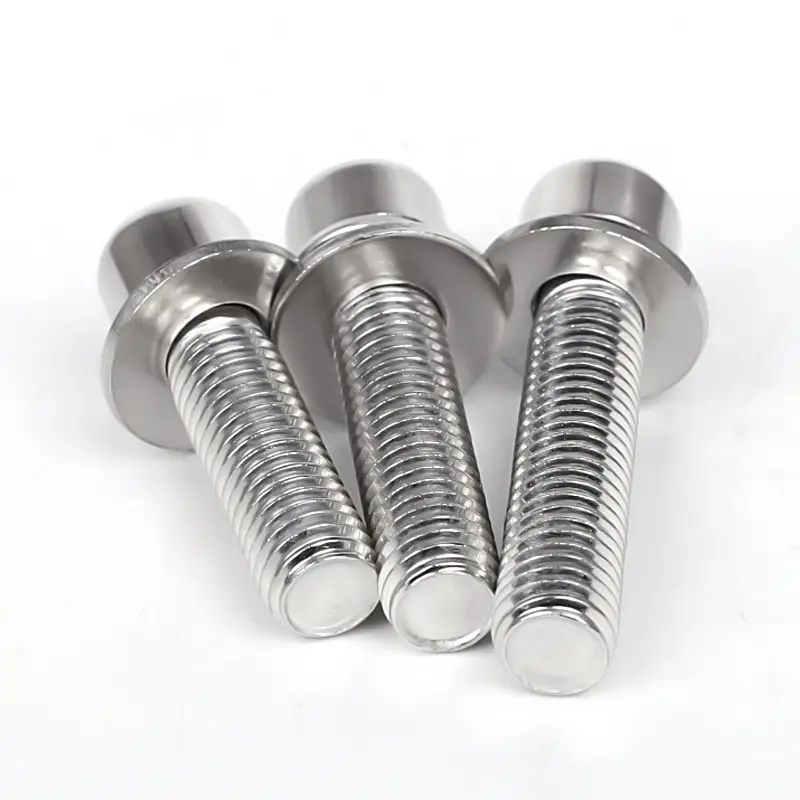
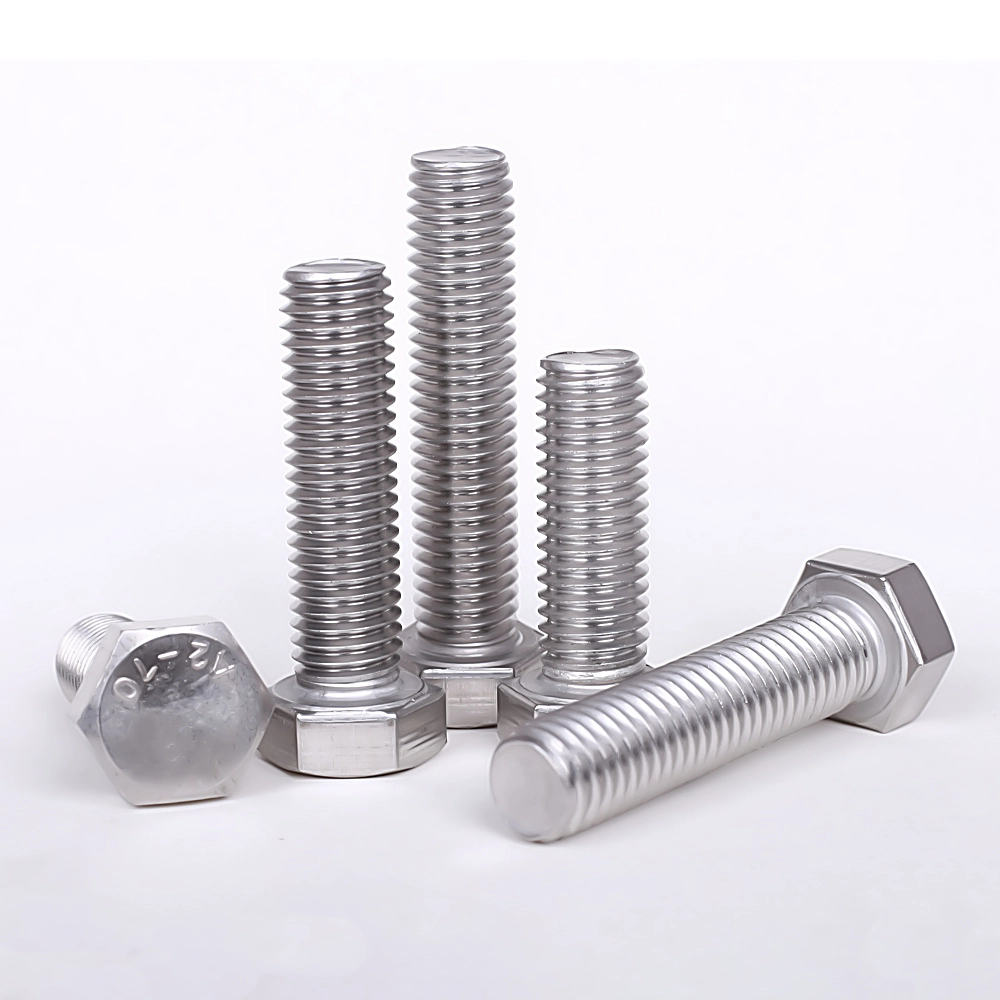
بولٹعام کاربن اسٹیل بولٹ، اعلی طاقت والے بولٹ (گریڈ 8.8، 10.9، اور 12.9)، اور سٹینلیس اسٹیل بولٹس میں درجہ بندی کی گئی ہے۔ جب کہ مینوفیکچرنگ کے بنیادی عمل بڑے پیمانے پر ایک جیسے ہوتے ہیں، اعلی طاقت والے بولٹ کو گرمی کے علاج کے ایک اضافی مرحلے کی ضرورت ہوتی ہے، جب کہ سٹینلیس سٹیل کے بولٹ اچار اور پیاسیویشن سے گزرتے ہیں۔ 

I. آنے والے خام مال کا معائنہ

خام مال: تار کی چھڑی (کوائلڈ اسٹیل)؛ مواد کے درجات میں Q235، 45#، 40Cr، 35CrMo، اور 304/316 سٹینلیس سٹیل شامل ہیں۔

بصری معائنہ: دراڑوں، زنگ، یا سطح کے ڈیلامینیشن کی جانچ کریں۔

فزیک کیمیکل ٹیسٹنگ: میٹریل سپیکٹرل تجزیہ، تناؤ کی طاقت، اور سختی

جہتی تصدیق: یقینی بنائیں کہ تار کا قطر بولٹ خالی وضاحتوں پر پورا اترتا ہے۔


II وائر ڈرائنگ (کولڈ ڈرائنگ)

ابتدائی تار کی چھڑی کا قطر بڑا ہے اور اسے معیاری خالی قطر کی طرف کھینچنا ضروری ہے۔

اچار: سطح کے پیمانے اور زنگ کو دور کرنے کے لیے ہائیڈروکلورک ایسڈ کا وسرجن۔

غیر جانبداری، پانی کی کلی، اور فاسفیٹ: سطح پر چکنا کرنے والی فاسفیٹ فلم کی تشکیل۔

سیپونیفیکیشن: سرد سرخی پر پہننے کو کم کرنے کے لیے چکنا پاؤڈر کا استعمال مر جاتا ہے۔

کولڈ ڈرائنگ: تار کے قطر کو ٹارگٹ پروسیسنگ سائز تک کم کرنے کے لیے متعدد ڈرائنگ پاسز۔

کوائلنگ: تار کو کنڈلیوں میں زخم کیا جاتا ہے، سرد سرخی کے لیے تیار ہے۔


III کولڈ ہیڈنگ (بنیادی عمل: ایک آپریشن میں بولٹ ہیڈ اور پنڈلی کو خالی بنانا)

ایک ملٹی اسٹیشن کولڈ ہیڈنگ مشین استعمال کرتا ہے۔ تشکیل کمرے کے درجہ حرارت پر اخراج کے ذریعے ہوتی ہے (کوئی حرارت نہیں)۔

کھانا کھلانا اور کاٹنا: وائر اسٹاک کو بولٹ کی مطلوبہ لمبائی تک کاٹا جاتا ہے۔

پہلا پنچ (پری ہیڈنگ): سر کی شکل بنانے کے لیے ابتدائی اخراج۔

دوسرا پنچ (ختم سرخی): ہیکس ہیڈ، گول ہیڈ، یا پین ہیڈ بناتا ہے؛ بیک وقت پنڈلی کے قطر کو کم کرتا ہے اور چیمفر بناتا ہے۔

انجیکشن: ایک ہموار پنڈلی بولٹ خالی (بغیر تھریڈڈ) پیدا کرتا ہے۔

خرابی پر قابو پانے: ہیڈ کریکنگ، آف سینٹر ہیڈز، متضاد پنڈلی کی لمبائی، اور burrs کے لیے چیک کرتا ہے۔


چہارم تھریڈ رولنگ (تھریڈ پروسیسنگ)

تھریڈ رولنگ (اعلی صحت سے متعلق، اعلی طاقت والے بولٹ کے لیے) بمقابلہ فلیٹ ڈائی تھریڈ رولنگ (معیاری بولٹ کے لیے) سے ممتاز۔

خالی لوڈنگ، پوزیشننگ، اور کلیمپنگ۔

پنڈلی پر معیاری بیرونی دھاگوں کو نکالنے کے لیے دو تھریڈ رولنگ ڈیز ایک دوسرے کے خلاف گھومتی ہیں۔

تھریڈ گیج کا معائنہ (Go/No-go): تھریڈ فٹ کی درستگی کو یقینی بناتا ہے۔

ڈیبرنگ: دھاگے کے کناروں سے burrs کو ہٹانا۔


V. ہیٹ ٹریٹمنٹ (صرف اعلی طاقت کے لیے ضروری ہے۔بولٹ، گریڈ 4.8 اور اس سے اوپر؛ معیاری گریڈ 4.8 بولٹ کے لیے اختیاری)

مقصد: طاقت، سختی، اور جفاکشی کو بڑھانا، حاصل کرنا... 8.8/10.9/12.9 طاقت کے درجات

1. بجھانا

میش بیلٹ فرنس میں 800-900 ° C پر گرم کیا جاتا ہے، اس کے بعد سختی کو بڑھانے کے لیے تیل کی تیز ٹھنڈک ہوتی ہے۔

2. غصہ کرنا

اندرونی بجھانے والے دباؤ کو دور کرنے اور ٹوٹنے والے فریکچر کو روکنے کے لیے درمیانے درجہ حرارت پر دوبارہ گرم کیا جاتا ہے۔

3. کولنگ اور ڈسچارج

سختی اور مائیکرو اسٹرکچر کے بعد گرمی کے علاج کا معائنہ؛ غیر موافق حصوں کو دوبارہ کام کیا جاتا ہے۔


VI سطح کا علاج (سنکنرن/زنگ سے تحفظ؛ ضروریات کی بنیاد پر منتخب عمل)

1. الیکٹرو گیلونائزنگ (معیاری بولٹ)

کم کرنا → اچار → ایکٹیویشن → زنک چڑھانا → پیسیویشن (نیلا سفید، چمکدار، سیاہ) → سگ ماہی

فوائد: کم قیمت؛ نقصانات: اعلی درجہ حرارت پر ہائیڈروجن کی خرابی کے لئے حساس؛ اعلی طاقت والے 10.9/12.9 بولٹ کے لیے الیکٹرو گیلوانائزنگ ممنوع ہے۔

2. ہاٹ ڈِپ گیلونائزنگ (پاور انڈسٹری اور ہیوی ڈیوٹی آؤٹ ڈور بولٹ)

اچار اور بہاؤ → اعلی درجہ حرارت زنک ڈپنگ؛ موٹی کوٹنگ، بہترین سنکنرن مزاحمت؛ دھاگوں کو عمل کے بعد کی صفائی کی ضرورت ہوتی ہے۔

3. ڈیکرومیٹ / جیومیٹ (اعلی طاقت والے بولٹ کے لیے)

کوئی ہائیڈروجن کی خرابی نہیں؛ galvanizing کے مقابلے میں اعلی مورچا مزاحمت؛ نمک سپرے مزاحم؛ نئی توانائی اور آٹوموٹو اعلی طاقت والے اجزاء کے لیے مرکزی دھارے کا انتخاب۔

4. بلیکننگ / بلیونگ (کم لاگت انڈور بولٹ)

الکلائن آکسیکرن؛ صرف قلیل مدتی مورچا تحفظ؛ کوٹنگ کی کوئی پرت نہیں۔

5. سٹینلیس سٹیل مخصوص: اچار اور پیاسیویشن

پروسیسنگ اسکیل/آکسائیڈز کو ہٹاتا ہے۔ سٹینلیس سٹیل کی مورچا مزاحمت کو بڑھاتا ہے۔


VII مکمل معائنہ اور چھانٹی

بصری معائنہ (100%): دراڑیں، ڈینٹ، گڑ، کوٹنگ کا چھلکا۔

جہتی معائنہ: کل لمبائی، فلیٹوں میں ہیکس چوڑائی، موٹائی، دھاگے کا بیرونی قطر۔

مکینیکل جگہ کی جانچ: تناؤ کی طاقت، پیداوار کی طاقت، سختی، ٹارک ٹیسٹنگ۔

آپٹیکل چھانٹنے والی مشین: عیب دار حصوں کو دور کرنے کے لیے خودکار چھانٹنا۔

VIII ہائیڈروجن ریلیف بیکنگ (جستی اعلی طاقت والے بولٹ کے لیے لازمی)

چڑھانے کے 24 گھنٹے کے اندر 200–230°C پر 2–4 گھنٹے تک ہائیڈروجن کی خرابی کو ختم کرنے اور تناؤ کی وجہ سے فریکچر کو روکنے کے لیے پکایا جاتا ہے۔


IX. پیکیجنگ اور گودام

تفصیلات اور گریڈ کے لحاظ سے پیک کیا گیا؛ لیبل لگا ہوا (تفصیل، طاقت، مواد، بیچ نمبر)۔ نمی پروف پیکیجنگ؛ گودام اور شپمنٹ.


متعلقہ خبریں۔
X
ہم آپ کو براؤزنگ کا بہتر تجربہ پیش کرنے، سائٹ کے ٹریفک کا تجزیہ کرنے اور مواد کو ذاتی نوعیت دینے کے لیے کوکیز کا استعمال کرتے ہیں۔ اس سائٹ کو استعمال کرکے، آپ ہماری کوکیز کے استعمال سے اتفاق کرتے ہیں۔ رازداری کی پالیسی